


La rénovation d'une salle de bains nécessitant du verre de sécurité feuilleté pour 26 panneaux de douche et une cloison de hall se résumait à une seule question : quel intercalaire conserverait son adhérence périphérique à côté de la vapeur et des cycles thermiques quotidiens ?
Leur fournisseur, Zhejiang MingDing Glass Technology Co., Ltd. (MD Glass), a répondu avec un laminage EVA. Le verre feuilleté EVA est un produit de vitrage de sécurité dans lequel un ou plusieurs films de copolymère éthylène-acétate de vinyle sont fusionnés entre les vitres sous chaleur et sous vide, produisant une liaison résistante à l'humidité avec un faible voile et une forte adhérence. La chimie des couches intermédiaires détermine la stabilité des bords, les performances acoustiques, le filtrage UV et la liberté de conception qu'un vitrage peut offrir.
Cet article explique comment le verre feuilleté EVA est fabriqué, comment l'EVA se compare aux intercalaires PVB et SGP, où il offre le plus de valeur et ce qu'un acheteur doit vérifier avant d'approuver une commande de verre personnalisé.
Qu’est-ce que le verre feuilleté EVA et comment est-il fabriqué ?
Le verre feuilleté EVA est produit en réticulant une couche intermédiaire d'éthylène-acétate de vinyle dans un four à vide, il ne nécessite donc pas l'autoclave à haute pression dont dépend le laminage PVB.
Le film commence comme une feuille thermoplastique légèrement collante. À mesure que le sac sous vide aspire l'air, la pile de films de verre est chauffée à 130-150 °C pendant un temps de trempage contrôlé ; le polymère EVA se réticule en une liaison de type thermodurci. Une fois durci, il ne fondra pas à nouveau aux températures normales de service, ce qui confère aux bords EVA leur résistance à la migration de l'humidité.
- Coupez et lavez les vitres à la taille finale avec des bords uniformément chanfreinés.
- Posez le film EVA entre deux ou plusieurs panneaux, en ajoutant des films PET imprimés, maillés ou teintés lorsque cela est spécifié.
- Placez la pile dans un sac sous vide et tirez un vide serré pour éliminer l'air emprisonné.
- Chauffer l'ensemble à 130-150°C au four pour que le film coule puis réticule.
- Refroidissez lentement, coupez les bords et inspectez la présence de voile, de bulles ou de défauts de ligne de liaison.
0,38-1,52 mm Gamme d'épaisseurs d'intercalaires EVA standard pour les vitrages architecturaux, de douche et de meubles.
130-150 C Fenêtre de réticulation au four sous vide qui convertit le film en une liaison stable et non fondante.
60-90 minutes Cycle complet typique du four comprenant le chauffage, le trempage et le refroidissement pour une unité standard à deux vitres.
1% Seuil à faible voile que les couches intermédiaires en EVA transparent de qualité supérieure peuvent maintenir après une réticulation complète, gardant les cloisons et les panneaux de vitrine visuellement neutres.
Le même cycle de four peut encapsuler des couches non vitrées : le film PET imprimé, le tissu, le treillis métallique et les fines cellules photovoltaïques se lient fermement car le film s'écoule autour de leur texture de surface avant que la réticulation ne se produise.
EVA vs PVB vs SGP : quel intercalaire correspond à vos spécifications de vitrage ?
Pour les espaces intérieurs humides, les panneaux décoratifs et les intercalaires imprimés, l'EVA offre une meilleure stabilité des bords que le PVB ; pour les grandes façades extérieures et les vitrages résistant aux chocs, PVB et SGP ont fait leurs preuves sur le terrain depuis plus longtemps.
Le PVB domine le verre architectural standard car il est peu coûteux, très clair et bien compris par les ingénieurs de façade. Le SGP est l'option à haute résistance lorsque les performances après rupture sont critiques. L'EVA comble les lacunes : zones humides, assemblages décoratifs et formats personnalisés à faible volume où un cycle en autoclave n'est pas économique. Le comparaison détaillée des films gaufrés PVB, EVA et SGP explique la chimie des matériaux plus en profondeur.
| Propriété | Intercalaire EVA | Intercalaire PVB | Intercalaire SGP |
| Processus de stratification | Four sous vide, 130-150 C | Autoclave, 120-140°C | Autoclave |
| Stabilité des bords dans les zones humides | Excellent coffre-fort à bord ouvert | Nécessite un joint de bord | Excellent |
| Brume typique | En dessous de 1 % réalisable | En dessous de 0,5 % | En dessous de 0,5 % |
| Plage d'épaisseur de film | 0,38-1,52 mm | 0,38-1,52 mm | 0,89-2,28 mm |
| Applications les mieux adaptées | Douche, déco, film imprimé | Façades, lucarnes dans cavités sèches | Ouragan, vitrage structurel |
La limite n’est pas de savoir quel film est le plus résistant, mais où se situera le bord. Liaisons croisées EVA ; PVB adhère. Les bords réticulés tolèrent la vapeur d'eau ; les bords collés nécessitent un joint continu pour rester secs.
Performances de l'intercalaire EVA vs PVB
Noté 1 à 10 pour les spécifications typiques du verre feuilleté intérieur humide
EVA PVB
Résistance à l'humidité des bords
Insonorisation
rejet des UV
Clarté optique
Flexibilité du laminage
Là où le verre feuilleté EVA offre le plus de valeur : parois de douche, cloisons et panneaux de sécurité
Le laminage EVA est le choix de couche intermédiaire le plus fiable pour les unités de verre qui seront confrontées à la vapeur, aux éclaboussures d'eau et aux agents de nettoyage, car le film durci conserve un bord ouvert stable même lorsqu'il est coupé pour des lignes de vue étroites.
Les portes de douche restent majoritairement en verre trempé monolithique. Le laminage EVA trouve sa place dans les panneaux fixes à côté de la porte, dans les cloisons qui séparent la douche du meuble-lavabo et dans les paravents décoratifs où un intercalaire imprimé ou coloré remplace un film superficiel qui pourrait se décoller. La même logique s'applique aux portes d'armoires, aux balustrades intérieures et aux dessus de meubles qui exigent une rétention des impacts sans lignes de colle visibles.
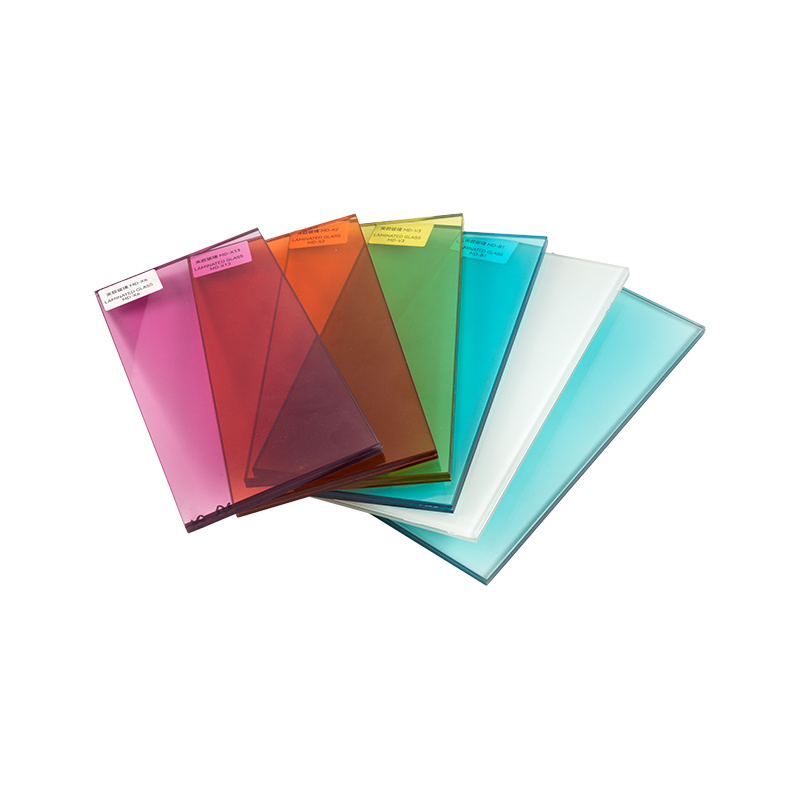 Verre feuilleté coloré résistant aux radiations avec intercalaires EVA et PVB Ce verre composite lie les vitres trempées avec des films EVA ou PVB colorés, offrant un blocage des UV, une isolation phonique et une rétention des impacts. Compte tenu de la discussion précédente sur les panneaux de douche fixes, il convient aux cloisons décoratives où les intercalaires imprimés ou colorés sont préférés aux films de surface. Voir le produit →
- Parois et parois de douche où l'étanchéité des bords en PVB est difficile à garantir.
- Cabines de pièces humides et hammams à humidité élevée et continue.
- Balustrades intérieures et panneaux d'escalier nécessitant une rétention après rupture.
- Plateaux de meubles et portes d'armoires avec intercalaires imprimés ou colorés.
- Panneaux décoratifs où l’intercalaire lui-même fait partie du design.
Le verre feuilleté testé aux chocs est considéré comme verre de sécurité selon la norme EN 14449 et, aux États-Unis, selon ANSI Z97.1 et CPSC 16 CFR 1201. Pour les portes de douche qui doivent respecter les codes du bâtiment, vérifiez la certification estampillée sur l'unité réelle, et pas seulement sur la fiche technique du film.
Que vérifier lors du choix d'un fournisseur de verre feuilleté EVA
Un fournisseur fiable de verre feuilleté EVA documente la marque de l'intercalaire, la teneur en gel et les enregistrements du cycle du four pour chaque lot ; si ces enregistrements sont manquants, le risque de délaminage des bords augmente fortement.
Le film EVA est hygroscopique avant laminage. Le film stocké au-dessus de 30 °C ou exposé à l'air humide entraînera de l'humidité dans le liant, produisant des bulles ou une opacité après des mois d'utilisation. Les conditions de stockage à l’intérieur de l’usine comptent autant que la fiche technique du produit final. Demandez si le film se trouve dans une zone fermée et climatisée et si chaque charge de laminage est enregistrée avec des courbes de temps et de température.
Cette discipline sépare les fournisseurs tels que Zhejiang MingDing Glass Technology Co., Ltd. de commerçants non vérifiés. MD Glass exploite une capacité annuelle de verre trempé de 50 000 tonnes et détient les certifications 3C et CE sur plusieurs épaisseurs. Le travail des couches intermédiaires s'appuie donc sur des lignes de production déjà auditées pour le verre de sécurité.
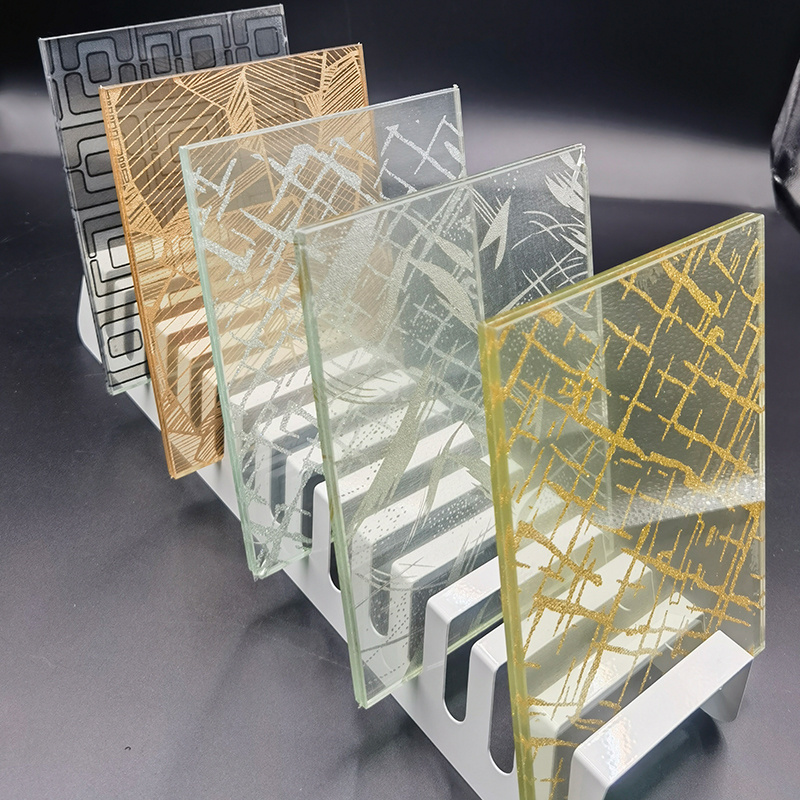 Verre feuilleté câblé avec intercalaires PVB, EVA ou SGP personnalisables Doté de divers motifs intercalaires et d’une forte adhérence, ce verre feuilleté reste intact lors de l’impact et assure une isolation. Dans son contexte, il soutient la capacité de production certifiée du fournisseur, ce qui en fait une option pratique pour les façades commerciales et les cloisons résidentielles. Voir le produit →
- Confirmez que les certificats 3C et CE indiquent l'épaisseur exacte du verre que vous envisagez de commander ; Les certificats 4-8 mm ne couvrent pas les unités 12 mm.
- Demandez la marque de la couche intermédiaire et la teneur en gel après durcissement, en ciblant une réticulation de 85 % ou plus.
- Inspectez un échantillon de bord coupé pour un encart de film uniforme, sans bulles et sans décoloration sombre de la ligne de liaison.
- Demandez des données de transmission UV pour les produits en verre feuilleté résistant aux radiations ou anti-UV.
- Vérifiez les tolérances de livraison : la tolérance standard sur l'épaisseur du verre feuilleté est d'environ /- 0,5 mm, et l'arc doit rester à moins de 3 mm par mètre, sauf accord contraire.
Test pratique : demandez au fournisseur de découper un échantillon de laminé EVA de 300 x 300 mm, de le tremper dans de l'eau à 40 C pendant 24 heures et de revérifier le bord pour un blanchiment ou une séparation. Les échantillons qui réussissent ce test survivent généralement pendant des années dans une salle de bain.
Options de couleur, de texture et de conception fonctionnelle avec des intercalaires EVA
Les intercalaires EVA poussent le verre décoratif au-delà d'une simple teinte : presque toutes les feuilles minces, telles qu'un film PET imprimé, un film sérigraphié, un film teinté à faible transmission ou un treillis métallique, restent encapsulées dans le stratifié sans les fissures d'impression que la fritte céramique peut subir sur le verre courbé.
Étant donné que le processus de four sous vide fonctionne à une température plus basse qu'un cycle de cuisson par frittage, les films couleur conservent leur teinte exacte sur tout le panneau. La couleur sur toute la surface reste uniforme et la couche intermédiaire contribue également au filtrage des UV : le verre feuilleté EVA résistant aux radiations peut bloquer jusqu'à 99 % des rayons UV tout en conservant la transmission de la lumière visible que vous spécifiez.
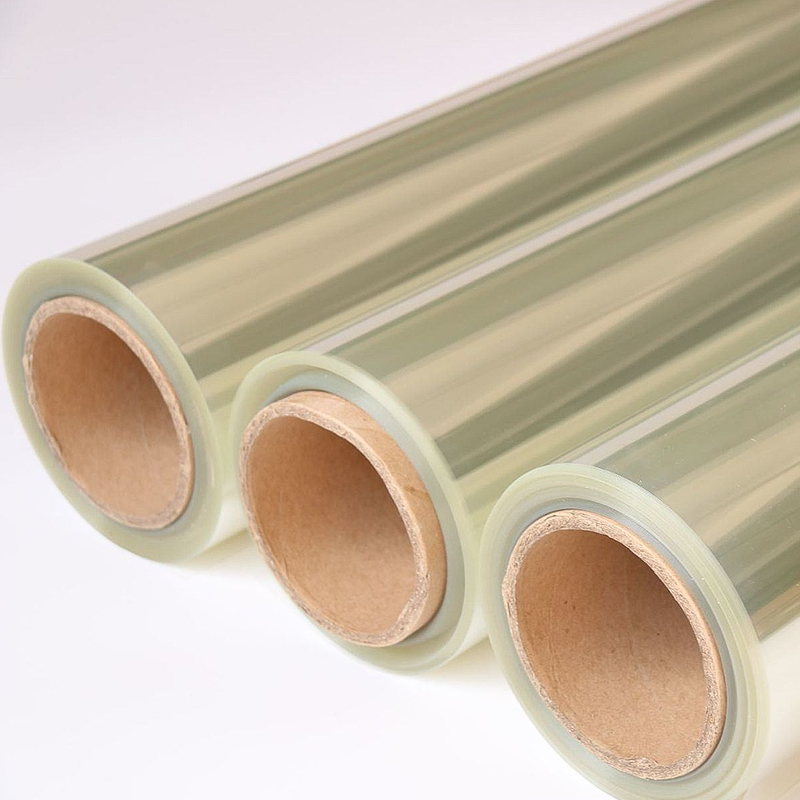 Film de verre anti-UV et isolant thermique antidéflagrant Ce film de surface réduit le transfert de chaleur, bloque les rayons UV et atténue l'éblouissement tout en maintenant les fragments de verre en place en cas de bris. Le texte environnant mentionne une couleur uniforme et un filtrage UV jusqu'à 99 %, ce film est donc pertinent pour les applications de rénovation sur le verre existant. Voir le produit →
Itinéraires décoratifs avec EVA
Films PET imprimés et sérigraphiés pour logos et motifs ; film coloré de couleur PVB pris en sandwich entre du verre transparent ; verre sablé et texturé à l'eau laminé sur un support coloré pour un effet rétro-éclairé.
Itinéraires fonctionnels avec EVA
Film anti-UV pour vitrines de meubles; film calorifuge pour couvertures de lucarnes sous auvents architecturaux ; Stratification filaire ou maillée pour les panneaux de sécurité où un maillage visible ajoute une dissuasion.
Un film PET imprimé ne perd rien lors du laminage EVA car le vide et le cycle de 130-150 C ne font pas fondre le noyau PET ; c'est également la raison pour laquelle l'EVA reste le procédé par défaut pour le verre rétro-peint et sérigraphié.
Questions fréquemment posées sur le verre feuilleté EVA
A quoi sert le verre feuilleté EVA ?
Le verre feuilleté EVA est utilisé pour les parois de douche, les cloisons de pièces humides, les portes d'armoires, les balustrades intérieures, les dessus de meubles et les panneaux décoratifs. Son assemblage de bord résistant à l'humidité et sa faible température de laminage en font le premier choix lorsque le verre doit encapsuler des films imprimés ou survivre à des conditions humides.
Le verre feuilleté EVA peut-il remplacer le verre trempé ?
Non. Le laminage EVA offre une rétention après rupture et un amortissement sonore, tandis que la trempe offre une résistance à la flexion et une rupture des petites particules. Les deux processus présentent des risques différents ; de nombreuses spécifications de verre de sécurité les combinent, mais une unité feuilletée ne remplace pas automatiquement un panneau trempé lorsque le code du bâtiment exige une trempe.
Quelle est la différence entre les films EVA et PVB dans le verre feuilleté ?
L'EVA se réticule lors du laminage dans un four à vide, résiste à l'humidité sur les bords ouverts et peut encapsuler les tissus et les films imprimés. Le PVB nécessite un laminage en autoclave, offre une très grande clarté optique et a une expérience extérieure plus longue, mais il a besoin d'un bord scellé pour empêcher la pénétration de l'humidité dans les environnements humides.
Le verre feuilleté EVA est-il adapté aux façades extérieures ?
Oui, pour les positions couvertes ou semi-exposées telles que les auvents, les parapets de balcon et les panneaux de vitrine encastrés. Pour les façades entièrement exposées et les enveloppes résistantes aux chocs, le PVB et le SGP restent les spécifications conventionnelles en raison de décennies de données sur les performances extérieures. Si l'EVA est utilisé à l'extérieur, spécifiez un film stabilisé aux UV et vérifiez les performances climatiques spécifiques auprès du fabricant.
À retenir : faites correspondre la chimie des couches intermédiaires à l'humidité et à la liberté de conception, puis vérifiez la certification et la qualité des bords avant de commander.


